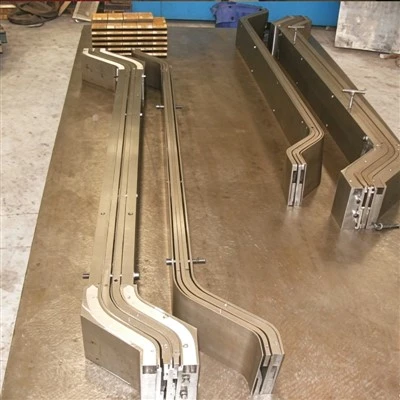
Om du har tillbringat någon tid i tillverkningsutrymmet för elmotorer eller generatorer, har du förmodligen hört frågan jag får minst en gång i veckan: "Är statorslitsformar kompatibla med CNC-maskiner?" Som leverantör av statorslitsformar i över ett decennium har jag sett den här frågan komma från nya ingenjörer som har satt upp sin första produktionslinje, små jobbbutiker som uppgraderar sin utrustning och till och med erfarna fabrikschefer som har arbetat med äldre verktyg i 20 år. Det korta svaret är ja – men det är inte ett enkelt ja, som passar alla. För att få det rätt måste du gräva i vad som får en statorslitsform att fungera, hur CNC-verktyg korsar det och de vanliga fallgroparna som kan spåra ur även den bästa avsikten.
Låt oss börja med grunderna, för om du inte förstår kärnfunktionen hos en statorslitsform, kan du inte börja prata om kompatibilitet. En statorslitsform är ett precisionsverktyg som används för att forma och isolera statorspolar innan de pressas in i slitsarna i en motorstatorkärna. Statorer är den stationära delen av en elmotor, och spolarna som lindas runt dem skapar det roterande magnetfältet som får motorn att snurra. Om spåren inte är perfekt formade kan isoleringen slitas sönder, spolen kan sitta ojämnt och hela motorns prestanda, effektivitet och livslängd får ett slag.
Traditionella statorslitsformar byggdes förr på manuella eller halvautomatiska maskiner, eller hur? När jag började i den här branschen hade de flesta butiker manuella fräsar som krävde att en operatör handskar varje hålighet i formstålet, justerade toleranser med ögat och testade formen med en fysisk spole för att göra justeringar. Den processen var långsam, utsatt för mänskliga misstag och utmärkt för skräddarsydda konstruktioner med låg volym, men den kunde inte hålla jämna steg med efterfrågan på högre volym och snävare toleranser som följde med framväxten av elfordon, industrimotorer och generatorer för förnybar energi under de senaste 15 åren. Det är där CNC-maskiner kommer in.
CNC-maskiner (Computer Numerical Control) använder förprogrammerad programvara för att skära, fräsa och forma metall med precision på mikronnivå. För en statorslitsform betyder det att varje spårhålighet, kant och skåra kan skäras exakt till designspecifikationerna, ingen handfilning behövs, och du kan replikera exakt samma form hundratals eller tusentals gånger utan avvikelse. Så på pappret är CNC en perfekt matchning för statorslitsformar. Men det är här nyansen kommer in: alla statorslitsformar är inte gjorda på samma sätt, och inte alla CNC-maskiner är utrustade för att klara de unika kraven för formtillverkning.
Låt oss bryta ner de specifika egenskaperna hos en statorslitsform som har betydelse för CNC-kompatibilitet. Först formmaterialet. De flesta högkvalitativa statorslitsformar är gjorda av verktygsstål – P20, S7 eller H13, beroende på applikationen – eftersom de måste tåla tusentals pressar utan att slitas ner. CNC-maskiner som kan skära verktygsstål med de hårdhetsnivåer som vi använder (som kan vara upp till 55 HRC) behöver spindlar med högt vridmoment, styv arbetshållning och specialiserade pinnfräsar. En vanlig CNC-fräs designad för skärning av aluminium eller plast kommer inte att hålla de snäva toleranser (vi pratar ±0,001 tum, ibland ännu snävare) som krävs för en statorslitsform.
Sedan är det geometrin på själva spåren. Statoröppningar är inte bara raka linjer – de är ofta skårade, avsmalnande eller har specifika konturer för att hålla isoleringspapper och förhindra spolrörelse. Till exempel måste ändarna på slitsarna som sticker ut från statorkärnan (kallas "överhäng") formas så att spolarna böjs jämnt utan att böjas, vilket skulle orsaka heta fläckar i motorn. CNC-maskiner utmärker sig med komplexa, upprepande geometrier, men bara om formdesignen är korrekt digitaliserad. Många äldre statorslitsformar designades på papper, så att översätta den 2D-designen till en 3D CAD-fil som en CNC-maskin kan läsa är ett kritiskt första steg. Om den översättningen är avstängd kommer även en toppmodern CNC att göra en dålig form.
Jag har sett det här spelas upp med en kund förra året. De hade en 10 år gammal manuell statorslitsform som fungerade bra för deras gamla serie av industrimotorer, men när de uppgraderade till ett CNC-bearbetningscenter för att bygga nya formar, kopierade de bara den gamla pappersdesignen direkt till sin CNC-mjukvara. Resultatet blev en form som skar spår som var 0,003 tum bredare på ena sidan än den andra. Det tog tre månader av försök och misstag, och ett besök på vår anläggning, för att ta reda på att den gamla manuella formen hade små, handfilade justeringar som inte fångades i den digitala designen. Det är ett vanligt misstag: att anta att CNC bara kan replikera gamla verktyg utan att uppdatera designen för digital noggrannhet.
En annan nyckelfaktor är arbetshållande. Statorspårformar är vanligtvis stora, tunga delar - vissa är en fot eller mer i diameter och flera tum tjocka. När du bearbetar en form kan du inte låta den förskjutas ens lite, eftersom det kommer att ta bort spårdimensionerna. CNC-arbetshållning för formtillverkning måste vara extremt styv och kräver ofta skräddarsydda fixturer skräddarsydda för den specifika formdesignen. Billiga, generiska laster kommer bara inte att minska det. Vi har haft kunder som kommit till oss med CNC-bearbetade formar som har vågiga slitsar, bara för att få reda på att de använde ett standardskruvstycke som böjde sig under skärtrycket från verktygsstål.
Låt oss nu prata om fördelarna när kompatibiliteten görs rätt. För våra kunder som använder CNC-maskiner för att bygga sina statorslitsformar ser de tre stora förbättringar: snabbare ledtider, bättre konsistens och lägre kostnader. Att bygga en statorslitsform med en manuell maskin brukade ta två till tre veckor, inklusive all handfilning och testning. Med CNC kan vi minska bearbetningstiden till några dagar, och designändringarna är så enkla som att justera en kodrad i programvaran. Det är en spelomvandlare för företag som rullar ut nya motormodeller, där designen ändras med några månaders mellanrum.
Konsekvens är ännu viktigare. En manuell formtillverkare kan få en form rätt 9 av 10 gånger, men att 1 av 10 som är avstängd betyder slöseri med material, trasiga delar och stillestånd. CNC skär varje form till exakt samma specifikationer, så varje slits är identisk. Det leder till mer pålitliga spolar, färre motorfel och högre total produktionskvalitet. Jag hade en kund i Tyskland för ett par år sedan som brukade ha 2 % defekt i sina statorer på grund av inkonsekventa slitsformar. Efter byte till CNC-bearbetade formar sjönk deras defektfrekvens till mindre än 0,1 %. Det är en enorm besparing för ett företag som producerar 100 000 motorer per år.
Som sagt, kompatibilitet handlar inte bara om att bygga nya formar på CNC-maskiner. Många av våra kunder har befintliga CNC-maskiner och vill modifiera sina gamla manuella statorslitsformar för att fungera med deras nya produktionslinjer. Det är möjligt, men det kommer med varningar. Till exempel, om du har en gammal form som är gjord av ett mjukt gjutjärn, kan du fräsa den på en grundläggande CNC, men den håller inte lika länge som en CNC-bearbetad verktygsstålform. Även eftermontering av en manuell form som ska användas med automatiserade spollindningsmaskiner (som nästan alltid kontrolleras av CNC nuförtiden) kräver att man lägger till precisionslokaliseringsstift och skåror som endast CNC kan skära exakt. Om du funderar på att uppgradera rekommenderar jag alltid att du kollar in våra relaterade verktyg: Stator Bar Forming Mould (/coil-tooling/stator-bar-forming-mold.html) fungerar sömlöst med CNC coil produktionslinjer, liksom Coil Forming Mould (/coil-tooling/coil-forming-mold.html) och Coil Press Mold.html)/coil Press Mold.html)/coil Press Mold.html för att skapa ett helt integrerat CNC-kompatibelt verktygssystem för hela din statortillverkningsprocess.
Vänta, men hur är det med små butiker som bara har CNC-maskiner på nybörjarnivå, inte industriella? Jag får den här frågan mycket från ägare till små jobbbutiker som precis har börjat. Det korta svaret är: det beror på. CNC:er på nybörjarnivå kan hantera enkla statorslitsformar med låg volym för små motorer med låg effekt, men de kommer inte att ha styvheten eller precisionen för applikationer med stora volymer eller stora statorer för industriella eller förnybara energimotorer. En vän till mig driver en butik i Ohio som bygger motorer för små jordbruksmaskiner, och han använder en nybörjar-CNC för att skära sina statorslitsformar. De fungerar utmärkt för hans behov, och han har sparat mycket pengar jämfört med att köpa en industriell formtillverkare. Men när han fick ett stort kontrakt för generatorer för ett vindkraftsprojekt var han tvungen att komma till oss för CNC-bearbetade formar, eftersom hans nybörjarmaskin inte klarade storleken eller toleranskraven. Det är den söta platsen för små butiker: vet vad din CNC kan, och försök inte pressa den utanför dess gränser.
En annan vanlig myt är att CNC-bearbetade statorslitsformar är dyrare än manuella. Det stämmer om du bara tittar på den initiala kostnaden för formen, men när du räknar in ledtid, defekter och stilleståndstid är CNC-formen nästan alltid billigare i det långa loppet. Låt oss göra ett snabbt matematiskt exempel: en manuell form kostar 5 000 USD, tar 2 veckor att bygga och har 5 % defekt i produktionen. En CNC-form kostar $7 000, tar 3 dagar att bygga och har en defektfrekvens på 0,5 %. För 10 000 motorer per år skulle den manuella formen kosta dig 25 000 USD i defekter och förlorad produktion, medan CNC-formen skulle kosta 3 500 USD. Under två år sparar CNC-formen dig $19 000, plus att du får din nya motorlinje igång en vecka tidigare, vilket innebär att du börjar generera intäkter snabbare. Det är en no-brainer för de flesta företag.
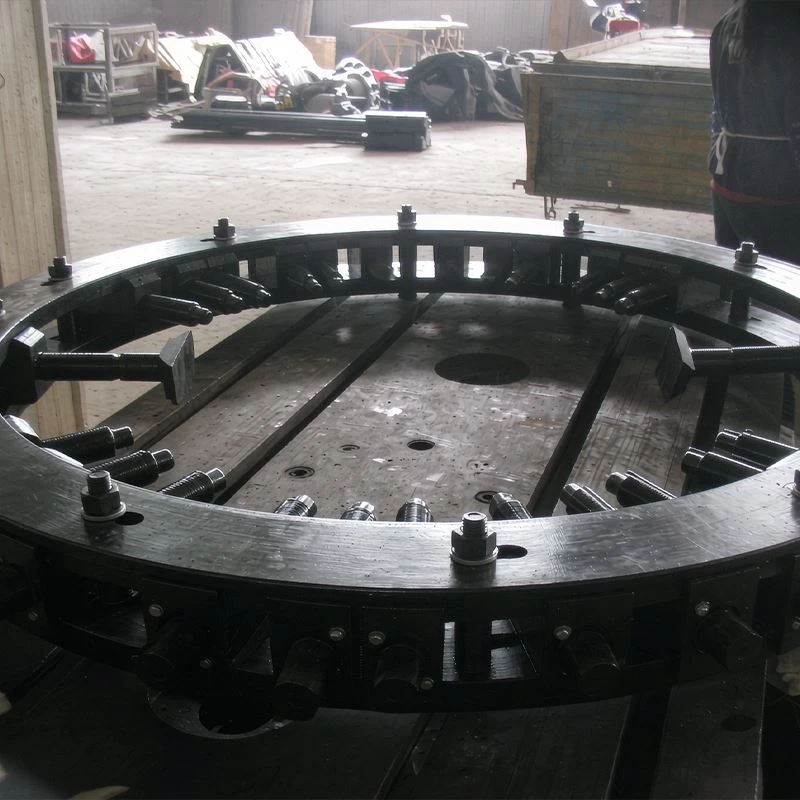

Men det finns fortfarande tillfällen då manuella statorslitsformar är vettiga. Om du bygger en anpassad, engångsmotor för en nischapplikation – som en specialdrönarmotor eller en liten vattenkraftgenerator – kan handbyggda formar vara lika exakta som CNC, och de är mycket billigare att tillverka i små kvantiteter. Problemet kommer när du försöker skala den produktionen, eftersom manuella formar inte kan replikeras konsekvent i volym. För högvolymproduktion är CNC-kompatibilitet enligt min erfarenhet inte förhandlingsbar.
Så, sätta ihop allt: ja, statorslitsformar är kompatibla med CNC-maskiner, men bara om du gör det rätt. Det innebär att använda rätt CNC-maskin (högt vridmoment, styv, för verktygsstål), att arbeta från exakta 3D digitala konstruktioner, använda rätt arbetshållning och matcha formen till din produktionsvolym och applikation. Om du inte är säker på var du ska börja har vi hjälpt hundratals kunder med denna exakta övergång. Vi erbjuder skräddarsydda CNC-bearbetade statorslitsformar, och vi kan också hjälpa dig att integrera dem med dina befintliga CNC-maskiner, oavsett vilket märke eller modell du har. Du kan se hela vårt sortiment av CNC-kompatibla statorverktyg på vår dedikerade sida: Stator Slot Mold (/coil-tooling/stator-slot-mold.html) är designad speciellt för att fungera med alla större CNC-bearbetningscentra och spollindningssystem, så att du kan uppgradera din produktionslinje utan att behöva byta ut all din utrustning på en gång.
Om du är en tillverkare som vill diskutera om din nuvarande CNC-installation fungerar med statorslitsformar, eller om du är redo att titta på att uppgradera dina verktyg, kontakta gärna för en konsultation. Vi arbetar med allt från små jobbbutiker till globala biltillverkare, och vi kan skräddarsy en lösning som passar dina behov och budget. Låt inte kompatibilitetsfrågor hindra dig från att förbättra din produktionseffektivitet och produktkvalitet.
Referenser
- Electric Motor Manufacturing Handbook, 3:e upplagan. Society of Manufacturing Engineers, 2021.
- CNC-bearbetning för precisionsverktyg. Modern maskinverkstad, 2022.
- Statordesign och tillverkning för energieffektiva motorer. John Wiley & Sons, 2020.
- Verktygskompatibilitet i elmotorproduktion. International Journal of Manufacturing Technology, Vol. 112, nr 4, 2021.