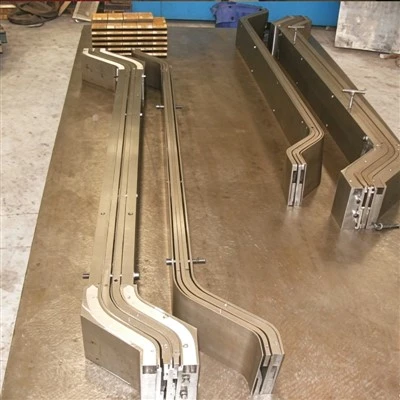
Hej allihop, om ni har hängt runt i spolbearbetningsvärlden i en minut, har ni förmodligen ställt den här frågan minst en gång: Kan en spolhydraulisk press användas för prägling av spolar? Som ägare till en leverantör av spolehydrauliska pressar får jag den här frågan hela tiden - vanligtvis från folk som antingen vill öka sin produktion utan att köpa extra utrustning, eller så kanske de är nyfikna på om deras befintliga utrustning kan dra dubbelt. Idag bryter jag ner det här, ingen kvav jargong, bara riktigt prat från någon som har arbetat med de här maskinerna i flera år.

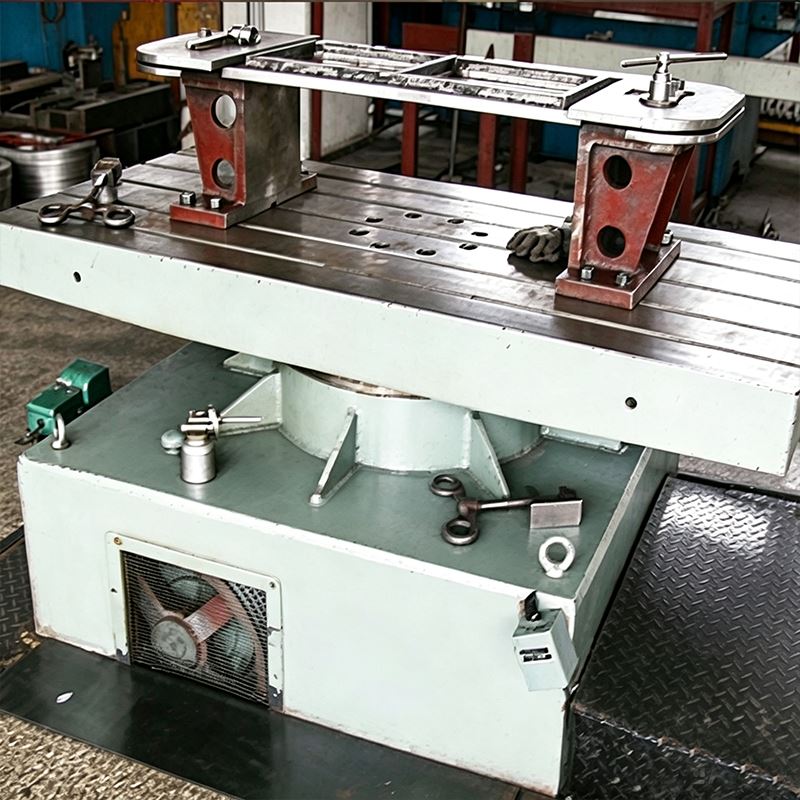
Låt oss först se till att vi är på samma sida om vad var och en av dessa termer betyder, för när jag pratar med kunder kommer halva förvirringen från att blanda ihop grundläggande definitioner. En hydraulisk spiralpress är den arbetshäst jag säljer varje dag – det hela är att använda hydraulkraft för att applicera jämn, hög kraft på tjocka eller täta metallspolar, eller hur? Vi har förresten en dedikerad sida för det, så om du vill djupdyka, kolla inSpole hydraulisk press. Den här maskinen är inte bara till för att räta ut eller skära spolar; den är byggd för att hantera det konsekventa trycket som behövs för metallformningsuppgifter. Nu är prägling processen att pressa in en upphöjd eller försänkt design i en metallyta, vanligtvis för saker som varumärke, textur eller funktionella mönster (tänk halkfria ytor på apparatdelar eller logotyper på bilar). Vid första anblicken låter dessa två jobb helt olika – det ena handlar om att applicera tungt, rakt tryck för att bearbeta hela spolar, det andra handlar om precisionsmönster. Men här är grejen: moderna hydrauliska spiralpressar är mycket mer mångsidiga än de flesta tror.
Låt oss börja med kärnmekaniken i en spolhydraulisk press, för det är där präglingsmöjligheten finns. Till skillnad från mekaniska pressar, som använder en fast vev och bara kan justera kraften i stora hopp, låter hydrauliska pressar dig ställa in exakt tonnage, trycknivåer och hastighet. För prägling behöver du inte den vansinniga toppkraft du skulle använda för att böja ½-tums stål, men du behöver konsekvent, jämnt tryck över hela spolen - något hydraulik gör mycket bättre än äldre mekaniska inställningar. Den största fördelen? Hydraulik fördelar kraften över ett stort område, vilket är perfekt för att se till att ditt präglade mönster inte kommer ut skevt, särskilt på breda spolar. Jag har låtit en kund testa vår maskin förra månaden – de tillverkar skräddarsydda rännskydd i metall och de ville prägla ett diamantmönster för grepp. De använde en liten manuell press tidigare, som tog en evighet att ladda och bara gjorde 2-fots sektioner åt gången. Med vår spolhydraulpress körde de hela 4-fotsspolen i ett pass, inga ojämna märken och halverade sin produktionstid. Det är den typen av vinst som gör alla dagliga kundfrågor värda det.
Vänta, men håll ut — kan varje hydraulisk spolpress göra detta? Nej, inte precis. Det beror på några viktiga specifikationer, och det är där jag brukar styra folk mot rätt maskin för deras behov. För det första spelar tonnaget roll. Att prägla tunt stål kanske bara behöver 10-20 ton, men tjock aluminium eller rostfri spole? Du tittar på 50+ ton, och du vill ha en press som kan hålla det trycket stadigt, inget avhopp i mitten. För det andra, sängstorlek och kompatibilitet med matris. Prägling kräver anpassade stansar – du kan inte bara trycka in ett mönster i metall från ingenstans; du behöver en övre och nedre stansning till din exakta design. Det är därför många av våra kunder som gör prägling väljer vårHydraulisk coil pressmaskinmodeller, som kommer med utbytbara bäddplattor som gör det superenkelt att byta in präglingsformar. Du behöver inte konfigurera om hela maskinen varje gång du växlar mellan rätning och prägling – byt bara stanssatsen och du är igång. Jag har också arbetat med företag som tillverkar polspolar för motorer, förresten – de behövde prägla små identifieringsmärken på sina spoleändar, och vårPole Coil Press Machinehade den rätta lilla sängen och precisionskontrollerna för den lilla, detaljerade präglingen. Det är ett perfekt exempel på hur även specialiserade spolpressar kan hantera sekundära präglingsuppgifter när de är rätt konfigurerade.
Låt oss nu prata om de verkliga gränserna, för jag vill inte sälja över det här – ingen gillar en försäljare som lovar månen och levererar en dud. Det viktigaste att se upp för är spolens tjocklek och mönsterkomplexitet. Om du försöker prägla ett superdjupt, intrikat mönster på en tjock, tung stålspole, kanske en hydraulisk standardpress inte har tillräckligt med kontroll över kolvens djup. Hydrauliska kolvar kan hålla ett konstant tryck, men om din dyna har mycket vassa, djupa spår kan du behöva sakta ner matningshastigheten för att undvika att slita sönder metallen. En annan sak: ytbehandling. Spolar kommer med ett tunt lager av olja eller kvarnskala, och om du inte rengör dem innan prägling kommer mönstret att bli fläckigt. Det är dock en snabb lösning – de flesta kunder som gör både bearbetning och prägling på samma linje lägger till en liten förrengöringsstation mellan avrullaren och pressen, som tar ungefär en timme att installera. Jag hade en annan kund som försökte hoppa över det steget en gång, och de var tvungna att reprägla 300 fot spole – lärdom, men det är inte ett fel med själva pressen, bara en del av ett bra arbetsflöde.
Vänta, låt oss också ta upp en vanlig myt som jag hör hela tiden: "Pressning behöver en dedikerad präglingspress, så att använda en hydraulisk spiralpress kommer att förstöra min maskin." Det är bara inte sant, så länge du använder rätt matriser och följer grundläggande underhåll. Vi har låtit kunder köra präglingsjobb på sina spolpressar i 5+ år utan några problem – vi skickar till och med dem underhållstips för att hålla pressen igång smidigt, som att kontrollera om det finns skräp på bädden efter varje jobb och att smörja kolven enligt rekommendationer. Nyckeln är att hydrauliska pressar för spolbearbetning är byggda för repetitiv, konsekvent kraft, vilket är precis vad prägling kräver. Många dedikerade präglingspressar är mindre och långsammare, så om du redan bearbetar stora spolar är det mycket mer kostnadseffektivt att återanvända din spolhydrauliska press för prägling än att köpa en andra maskin. Jag menar, varför spendera $50k på en dedikerad präglingspress när din befintliga spolpress kan göra jobbet, med några mindre justeringar? Det är den typen av ROI som jag älskar att visa kunderna.
Låt mig gå igenom ett snabbt exempel på ett typiskt arbetsflöde, så det är mindre abstrakt. Säg att en kund tillverkar bänkskivor i metall och att de vill ha ett subtilt linjärt präglat mönster för att lägga till textur. Så här fungerar det med vår hydrauliska spolpress: först laddar de den råa metallspolen på avrullaren och matar den sedan genom ett avfettningsmedel för att rengöra ytan (detta är valfritt för tunn gauge, men rekommenderas för allt tjockare än 16ga). Sedan rör sig spolen in i den hydrauliska spolpressen, där den övre präglingsformen redan är monterad på kolven, och den nedre formen är fixerad till pressbädden. Operatören ställer in tonnaget till 25 ton, matningshastigheten till 10 fot per minut (justerbar, så att de kan justera om mönstret blir för ljust) och slår start. Pressen applicerar jämnt tryck över hela spolens bredd, präglar det linjära mönstret när den matas, och den färdiga spolen går genom en rekyl i slutet. Inga stopp, inga ojämna mönster, mycket snabbare än att köra varje ark genom en separat präglingspress. Jag hjälpte ett köksdesignföretag att ställa in den här exakta inställningen förra kvartalet, och de berättade för oss att de ökade sin månatliga präglade backsplash-effekt med 40 % efter att ha bytt till sin befintliga spolepress.
En annan punkt: anpassning. Många av våra kunder gör inte bara en typ av spolebearbetning – de kan räta ut en spole en vecka, prägla den nästa och slå hål i den veckan efter. Det är därför vi designar våra hydrauliska spiralpressar så att de är modulära, så att du kan byta ut tillbehör (som präglingsformar, stansverktyg eller riktningsvalsar) på under 15 minuter. Den flexibiliteten är enorm för små till medelstora tillverkare som inte har råd med flera maskiner för varje jobb. Om du är en jobbbutik som tar olika jobb från olika kunder, är det en spelomvandlare att kunna växla mellan prägling och vanlig spolbearbetning på samma maskin för att hålla kostnaderna låga och snabba omloppstider.
Nu, låt oss komma till den del där jag är ärlig om när det här kanske inte fungerar för dig. Om du arbetar med extremt tunn folie (under 0,5 mm) kan en hydraulisk standardpress utöva för mycket tryck och sträcka metallen, vilket gör att det präglade mönstret förvrängs. I så fall skulle du antingen behöva en mindre tonnagepress eller en dedikerad präglingspress med mer exakt kontroll över ramdjupet. Dessutom, om du behöver prägling med superhög volym (som 10 000+ fot spol i veckan) och din nuvarande spolhydraulikpress är i den nedre delen av tonnaget (under 30 ton), kan du behöva sakta ner matningshastigheten för att få rena resultat. Men för de flesta små till medelstora produktionsserier – som 1 000 till 5 000 fot i veckan – plus alla sekundära jobb som märkning eller prägling av små mönster, fungerar en hydraulisk spolepress perfekt.
Jag vill också nämna saker med polspole, för det är en nisch där många inte har funderat på att prägla. För motor- och transformatortillverkare behöver polspolar små präglade märken för att spåra partinummer eller specifikationer, och vårPole Coil Press Machineär byggd med en kompakt säng som är perfekt för det. Du behöver inte en stor press för att prägla små, ömtåliga märken på polspolar, så att återanvända eller uppgradera din befintliga hydrauliska spiralpress för den uppgiften är fullt genomförbart. Vi har sålt dussintals av dessa uppsättningar under de senaste två åren, och ingen av dem har haft problem med prägling på polspolar – se bara till att du använder en form som är dimensionerad för den lilla spoleänden, inte ett stort industriellt mönster.
I slutet av dagen, svaret på "Kan en spolhydraulisk press användas för prägling av spolar?" är ett rungande ja – om du har rätt maskininställning, matriser och arbetsflöde. Det är inte en enhet som passar alla, men det är ett praktiskt och kostnadseffektivt alternativ som många tillverkare förbiser eftersom de tror att deras befintliga utrustning bara är för ett jobb. Som leverantör är mitt mål inte att sälja en maskin du inte behöver – det är att hjälpa dig att få ut det mesta av den utrustning du redan har och rekommendera uppgraderingar när det är vettigt. Om du för närvarande använder en mekanisk press för prägling och för att hantera ojämnt tryck, långsam produktion eller stansbyten som tar timmar, kan en hydraulisk spiralpress lösa dessa problem. Även om du är på marknaden för en ny maskin, kan du välja en modulär hydraulisk spolpress som gör att du kan hantera prägling, rätning, skärning och mer, så att du inte fastnar med att köpa separat utrustning för varje uppgift.
Om du är nyfiken på att testa detta för din egen produktion, eller om du vill ställa mer specifika frågor om tonnage, matriser eller arbetsflödesinställningar, hör gärna av dig. Jag går alltid gärna igenom dina specifika behov, oavsett om det är prägling i små partier för anpassade delar, högvolymer för industriella spolar eller nischade saker som prägling av polspolar. Överkomplicera det inte – ibland finns den bästa lösningen precis under näsan, i maskinen du redan använder varje dag.
Referenser
- Coil Processing Equipment: Modern Hydraulic Press Capabilities for Secondary Forming Tasks, Journal of Industrial Manufacturing, 2022
- Formkompatibilitet och arbetsflödesoptimering för multi-task coil pressar, Manufacturing Engineering Quarterly, 2023
- Bästa praxis för prägling för tunna metallspolar, produktionsguide för små partier, 2021