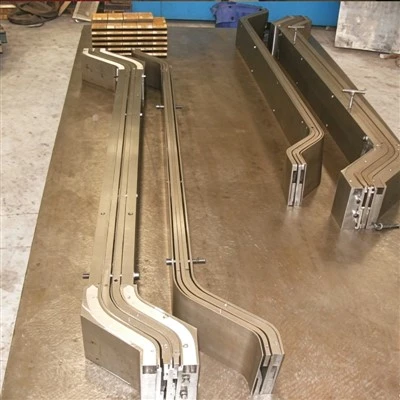
Hej allihop, låt oss sätta igång – om du arbetar med rullpressformar vet du att en storlek aldrig passar alla när det kommer till rulltjocklek. Oavsett om du stämplar tunn 0,1 mm koppar för små statorer eller en tjockare 2 mm-legering för tunga komponenter, leder felaktiga verktygsinställningar till bortkastade spolar, dåliga delar och missade deadlines. Som leverantör av spiralpressformar hanterar vi denna exakta huvudvärk varje dag, så idag bryter jag ner de praktiska, vetenskapsstödda rörelserna som vi har testat och förfinat under 10+ år för att hantera olika spoletjocklekar som ett proffs.
Låt oss först börja med grunderna som de flesta hoppar över: varför spoltjockleken ens spelar roll för pressformar. Spolens tjocklek är inte bara en siffra som är stämplad på förpackningen – små variationer (även 0,05 mm) försämrar verktygsinriktning, presskraft och materialflöde. Till exempel kommer en tunn spole avsedd för lågspänningsmotorstatorer att skrynklas om du använder samma spelrum som du skulle använda för en tjock kraftgenereringsspole. Det är därför att ta tag i enCoil Press Formbyggd med justerbara kärnkomponenter är inte förhandlingsbar. Generiska formar kan fungera en gång, men de är katastrofer när man växlar mellan tjocklekar.


Låt oss gå in i steg 1: förbearbeta spolvalidering, och jag menar verklig validering, inte bara att titta på specifikationsbladet. Det här är vad vi lär våra kunder: när en försändelse med spolar kommer in, dra 10 slumpmässiga prover (hoppa över kanterna – de sträcks ofta under frakt) och mät tjockleken vid 5 punkter vardera med en digital mikrometer (noggrannhet till 0,001 mm). Varför? Eftersom jag har sett en batch märkt 1,0 mm sträcker sig faktiskt från 0,97 mm till 1,03 mm, och om du ställer in verktyget på genomsnittet kommer du att få avslag. Till exempel, förra året berättade en liten butik för bildelar för oss att deras statorslitsformar sönderdelade spolar – det visade sig att deras spolleverantör hade inkonsekvent tjocklek och att de inte hade mätt det. När de väl började validera sjönk deras avslagsfrekvens med 22 %. Om du arbetar med statorer specifikt är detta extra viktigt, så se till att duStatorspårformhar precisionsjustering som matchar dessa uppmätta tjocklekar, inte bara boxnumret.
Nästa upp: verktygsjustering som inte bara är "vrid på en skruv." Det är här så många människor bråkar. När du byter spoltjocklek kan du inte bara justera presskraften och kalla det en dag. Låt oss använda ett verkligt exempel från en metallstämpelklient som vi stödjer: de gick från 0,8 mm till 1,5 mm aluminiumspolar i sin spolformningsprocess. Först gick vi igenom spaltjusteringen: stansavståndet mellan stansen och stansen bör vara 5-8 % av spolens tjocklek för mjuka metaller (koppar, aluminium) och 8-12 % för hårdare legeringar (stål). För deras 0,8 mm spole hade de 0,056 mm spelrum (7 %—bra), men när de hoppade till 1,5 mm behöll de det siffran, vilket ledde till att spolen fastnade och gick sönder. När de väl justerade spelet till 0,105 mm (7 % av 1,5 mm) löste det hälften av deras problem. Dessutom, om du arbetar med statorstänger,Stator Bar Forming Formbehöver segmenterade justerare för böjdynorna, inte en enda fast platta – så att du kan finjustera varje segment för att matcha tjockleksvariationer över spolens längd. Proffstips här: markera verktygets justeringsskruvar med en referensskala så att du inte behöver kalibrera om från början varje gång – sparar 15 minuter per inställning.
Sedan finns det presskraftsinställning, och det här är inte bara att höja PSI. För mycket kraft på en tunn spole och du kommer att få "extrudering" - material som klämmer ut ur munstycket. För lite kraft på en tjock spole och du kommer att ha ofullständiga former, som en statorslits som inte håller fast tråden ordentligt. Vi använder en enkel formel för mjuka icke-järnslingor: Kraft (i ton) = (formens area i mm²) x (spolens draghållfasthet i MPa) x (tjocklek i mm) / 10 000. För stål, multiplicera talet med 1,2. Men här är haken - du behöver fortfarande testa en liten löprunda. Förra månaden provade en kund den här formeln för en 1,2 mm kopparspole och använde exakt den beräknade kraften, men deras delar hade fortfarande små rynkor eftersom de använde en gammal press med inkonsekvent ramhastighet. Vi föreslog att de skulle sakta ner rampen från 50 SPM (slag per minut) till 30 SPM, och det fixade rynkorna. Tjocka spolar behöver långsammare ramhastigheter för att låta materialet flyta jämnt; tunna spolar kan hantera högre SPM för att hålla produktionen igång. Om du använder enCoil Press Formmed programmerbara kontroller kan du spara dessa kraft- och hastighetsinställningar för varje tjocklek – inget mer att gissa nästa gång.
Vänta, hur är det med spolmaterialvariationer som kommer med tjocklek? En 1,0 mm kopparspiral från leverantör A är mjukare än 1,0 mm koppar från leverantör B, så även om tjockleken är densamma måste dina inställningar ändras. Det är därför vårCoil Forming Formhar snabbväxlingsskär – du byter ut stans- och stansinsatserna istället för att omkalibrera hela verktyget när du byter material, vilket sparar timmar vid byte. Vi hade en kund som växlade mellan koppar- och aluminiumspolar hela dagen, och innan de fick våra formar, spenderade de två timmar på att kalibrera om varje gång. Nu lägger de 10 minuter på att byta skär och justera gapet något, så deras dagliga produktion ökade med 18 %.
En annan detalj som ofta förbises: bandsmörjning. Tjockare spolar behöver mer smörjmedel för att minska friktionen under formningen, annars kommer materialet att slitas sönder när det trycks genom formen. Tunna spolar behöver mindre smörjmedel eftersom för mycket kommer att orsaka glidning i pressen, vilket leder till felinriktade delar. Vi säger åt våra kunder att använda en lätt syntetisk olja för rullar under 1 mm och ett kraftigt epoxiderat smörjmedel för rullar över 1,5 mm. Förra kvartalet ringde en motortillverkare till oss och sa att deras statorstångsformning lämnade repor på tjocka 2 mm kopparstänger – det visade sig att de använde samma lätta smörjmedel som de använde för tunna 0,5 mm spolar. Bytt smörjmedel, inga fler repor.
Nu hanterar extrema tjockleksskillnader – som att gå från 0,2 mm till 2,0 mm spolar – det är här generiska formar misslyckas hårt. Vi har sett kunder försöka använda en form som passar alla för detta sortiment och slutar med 40 % avvisningsfrekvens. Fixen här är modulära verktyg. Till exempel vårStatorspårformanvänder modulära stansinsatser och justerbar fjäderspänning, så att du kan ställa in den för tunna 0,2 mm spolar genom att använda lågspänningsfjädrar och små insatser, höj sedan spänningen och byt till tjocka insatser mot 2,0 mm spolar. På så sätt behöver du inte två separata formar för varje tjocklek – bara en form som anpassar sig. Vi hade en kund som brukade ha 3 olika statorslitsformar för tjocklekarna 0,5 mm, 1,0 mm och 2,0 mm, vilket tog upp golvyta och kostade dem extra. Efter att ha bytt till vår modulära form, konsoliderade de till en, sparade 12 000 USD i verktygskostnader och minskade installationstiden med 70 %.
Hoppa inte heller över tester efter installationen. Innan du kör en hel batch, gör en testkörning i 10 delar och mät varje dels kritiska dimensioner (som spårbredd för statorer, böjradie för stänger). Om en del är avstängd, justera inte bara kraften – kontrollera tärningsgapet först, eftersom det är den vanligaste boven. Vi hade en gång en klient som ändrade tjocklek, justerade kraft och fortfarande fick dåliga delar, bara för att inse att tärningen var något feljusterad efter den senaste installationen. En snabb inriktningskontroll fixade det på 2 minuter istället för ytterligare en timmes justering.
Låt oss prata om vanliga misstag som vi ser hela tiden: 1) Att ignorera spolkantens kvalitet – dåliga kanter orsakar felmatning, särskilt med tunna spolar. Vi föreslår att du kör ett litet trimpass i början av varje jobb om kanterna ser ojämna ut. 2) Att glömma att byta ut slitna matriser – även ett litet hack i formen kommer att orsaka inkonsekventa former över tjocklekar. Vi säger åt kunderna att göra en forminspektion var 50 000:e cykel. 3) Dokumenterar inte inställningar – när du hittar den perfekta spalten, kraften och hastigheten för en specifik spoletjocklek och material, skriv ner det (eller spara det i din forms kontroller) så att du inte behöver uppfinna hjulet igen nästa gång.
Om du har att göra med varierande spoltjocklekar och din nuvarande installation kostar dig tid och pengar, är du inte ensam. Den goda nyheten är att moderna modulära spolpressformar och precisionsjusteringsverktyg gör detta enklare än det var för 10 år sedan. Vi har arbetat med allt från små jobbbutiker till stora fordons- och flygtillverkare till skräddarsydda verktyg som hanterar varje tjockleksintervall de kastar på det. Oavsett om du behöver enCoil Press Form,Coil Forming Form,Statorspårform, ellerStator Bar Forming Formbyggd för dina specifika tjockleksbehov, vi är här för att hjälpa dig att minska avslag, påskynda byten och öka din vinst. Kontakta vårt team för att chatta igenom dina exakta krav – vi guidar dig gärna igenom vad som fungerar bäst för din verksamhet.
Referenser:
- Stämplingsteknik: justeringar för variabel arbetsstyckets tjocklek (Society of Manufacturing Engineers, 2021)
- Coil Material Forming Best Practices for Electric Motor Components (IEEE Transactions on Industry Applications, 2022)
- Modulära verktyg för flexibla pressoperationer (Journal of Manufacturing Processes, 2020)
- Smörjstrategier för formning av tunn metall (Metal Stamping Magazine, 2023)