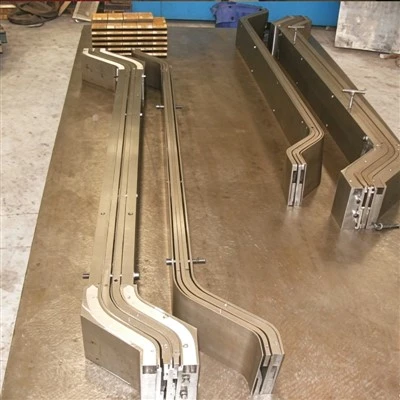
Om du arbetar med tillverkning av elmotorer, generatorer eller annan utrustning som är beroende av pålitliga elektromagnetiska komponenter, vet du att en statorstångs form kan göra eller bryta prestanda. Det är därför det inte går att förhandla om att utbilda din personal för att korrekt använda en statorstavformningsform – ett av de mest kritiska verktygen inom spolverktyg. Som en långvarig leverantör av precisionsspolverktyg har jag sett hur även små felsteg i formdrift kan leda till defekter, materialspill och produktionsförseningar. Under det senaste decenniet har jag utbildat dussintals team inom fordons-, förnybar energi- och industriutrustningssektorer, och idag bryter jag ner den steg-för-steg-process vi använder för att säkerställa att operatörer är säkra, konsekventa och säkra när de arbetar med dessa verktyg.
Innan vi dyker in i praktisk träning är det viktigt att lägga grunden: förstå varför din Stator Bar Forming Mould är designad som den är och hur den passar in i det större arbetsflödet för tillverkning av spoler. En statorstav är koppar- eller aluminiumledaren som sitter i statorns slitsar, bär ström och genererar det roterande magnetfältet. Formens uppgift är att böja, forma och dimensionera stången till exakta mått så att den passar perfekt in i statorns slitsar utan mellanrum, överlappningar eller överdriven spänning. Om du hoppar över utbildning före operation kan operatörer böja en stång för mycket, vilket leder till isoleringsskador, eller underforma den, vilket kan orsaka passformsproblem som kräver omarbetning. Jag börjar alltid träna med en 30-minuters föreläsning om grunderna i formdesign, kopplar det till slutproduktens prestanda. Om du till exempel producerar stora industriella generatorer kan en avvikelse på 0,5 mm i stångens ändvinkel leda till 10 % högre energiförlust, så precision är inte bara ett modeord för kvalitetskontroll – det är kärnan i din verksamhet.
Därefter går vi till förberedelse före operation, vilket är där 70 % av mögelrelaterade problem börjar. Många lag skyndar på detta steg, men det är där vi förhindrar skador på både formen och statorstången. Först lär jag operatörer att utföra en visuell och dimensionell kontroll av Stator Bar Forming Mould varje gång före användning. Detta innebär att inspektera formens övre och nedre halvor för tecken på slitage: skavda kanter, repor eller rester från tidigare körningar, som alla kan överföras till stången. Om du använder en form för kopparstänger kan till och med en liten repa slita sönder isoleringen, medan aluminium är mjukare och kan deformeras runt brister. Jag rekommenderar också ett snabbt test med en skrotstång av samma material som du arbetar med – detta låter dig bekräfta formens inriktning innan du rör vid tillverkningsdelar. Det är också viktigt att ansluta formen till rätt utrustning: vissa verktyg fungerar sömlöst med en Coil Press Mould för slutlig komprimering, medan andra kräver en dedikerad formpress. Jag påminner alltid praktikanter att kontrollera maskinens tryckinställningar mot formens specifikationer; för mycket tryck kan spricka formens stålkärna, medan för lite lämnar stången lös. Ett misstag jag har sett är att operatörer blandar ihop formar för olika stångstorlekar - att markera varje form med dess artikelnummer och stångdimensioner är en enkel lösning som minskar felen med 80 %.


När förkontrollen är gjord går vi vidare till att ladda statorstången i formen. Detta steg verkar enkelt, men korrekt hantering är nyckeln för att upprätthålla isoleringsintegriteten. Jag tränar operatörer att hålla stången i dess icke-ledande ändar och undvika kontakt med de kala koppar- eller aluminiumsektionerna för att förhindra olja, smuts eller hudoljor från att kontaminera ytan. Kontaminering kan orsaka isoleringsbrott över tiden, vilket leder till motorfel längs linjen. När du placerar stången ska den sitta i linje med formens inriktningsstift – dessa små funktioner är utformade för att hålla stången centrerad under formningen, och att hoppa över dem kan leda till ojämna böjar. Jag har fått praktikanter att skynda på att ladda och hoppa över att justera stift, vilket resulterat i en stång som var 2 mm utanför mitten, vilket krävde 2 timmars omarbetning. För att undvika detta använder jag en praktisk övning där deltagarna övar på att ladda skrotstänger tills de kan göra det konsekvent utan felinställning. Om ditt team arbetar med flera stapelstorlekar rekommenderar jag färgkodningsstift för att matcha varje form – det här är ett litet organisatoriskt hack som minskar installationstid och fel.
Nu kommer vi till den praktiska formningsprocessen, där de flesta operatörer behöver mest övning. Först måste du bekräfta maskinens inställningar: hastighet, tryck och hålltid. Dessa inställningar är vanligtvis märkta på formens tekniska blad, men jag har alltid praktikanter som korshänvisar dem med det aktuella jobbets krav. Till exempel behöver tjocka kopparstänger för stora generatorer längre hålltid (15-20 sekunder) för att ställa in formen, medan tunnare aluminiumstänger för små motorer bara behöver 5-10 sekunder. Att skynda på formningssteget – trycka för snabbt eller släppa trycket för tidigt – kan få stången att fjädra tillbaka, vilket leder till formavvikelse. Jag använder en stoppursövning här, där deltagarna mäter hur lång tid det tar att forma en stång och mäter den med ett skjutmått efter formningen, och justerar hålltiden tills måtten är inom toleransen. Det är också viktigt att övervaka formen under formningen: om du märker ovanliga ljud (slipning, gnisslande) eller om stången börjar deformeras ojämnt, sluta omedelbart. Detta är tecken på att antingen formen är felinriktad, stången är felaktigt laddad eller trycket är för högt. Jag fick en gång en praktikant att ignorera ett malande ljud och fortsätta att bilda, vilket resulterade i ett chip i formen som förstörde 12 produktionsstänger – den här historien fastnar hos alla, så de lär sig att ta anomalier på allvar.
Efter formningen är nästa steg lossning och kvalitetskontroll. De flesta lag hoppar över en fullständig kontroll här, men det är den sista försvarslinjen innan defekta delar går till nästa steg. Släpp först pressen långsamt - om du drar ut stången kan den böjas eller repa formen. När den är avlastad, inspektera stången för tecken på skador: isoleringsrevor, ytrepor eller ojämna böjningar. Använd sedan en mall eller digital bromsok för att kontrollera nyckeldimensioner: böjvinklar, ändlängder och övergripande form. För en statorstång är de kritiska måtten vanligtvis tangentlängden (där stången går in i statorspåret) och ledningslängden (där den ansluter till andra stänger). Jag utbildar praktikanter att jämföra varje stång med ett masterprov – att ha en förgodkänd masterstång för varje form gör denna kontroll snabb och konsekvent. Om en stapel är utanför spec, analyserar vi varför: var hålltiden för kort? Var formen inriktad fel? Detta bygger ett problemlösningstänk, så att operatörer inte bara fixar den aktuella delen – de tar itu med grundorsaken för framtida körningar.
När grunderna är bemästrade fokuserar avancerad utbildning på felsökning och underhåll, vilket förlänger livslängden på din Stator Bar Forming Mould och minskar stilleståndstiden. Vanliga problem som återfjädring (när en stång böjer sig tillbaka efter formning) kan åtgärdas genom att justera formens förböjningsvinkel - något som praktikanter kan lära sig genom att testa skrotstänger. Ett annat vanligt problem är mögelslitage, som uppstår vid upprepad användning. Jag lär operatörer att rapportera slitage direkt istället för att försöka kompensera för det genom att justera trycket, vilket bara leder till fler defekter. Rutinunderhåll, som att rengöra formen med en icke-slipande trasa efter varje användning och applicera ett tunt lager av livsmedelsklassat smörjmedel var 50:e körning, håller formen som ny. Jag rekommenderar också att team spårar mögelanvändning och slitage i en stock – detta hjälper dig att schemalägga underhåll innan en gjutform går sönder under produktionen. Många operatörer inser inte att en välskött form kan hålla i 5-10 år, medan en som är felbehandlad kan behöva bytas ut om 1-2 år, så underhåll är ett kostnadsbesparande steg, inte en extra uppgift.
Det är också viktigt att skräddarsy utbildningen efter ditt lags erfarenhetsnivå. Nya operatörer behöver mer praktisk övning med skrotstänger, medan erfarna operatörer kan behöva utbildning i nya formmodeller eller uppdaterade inställningar. Jag börjar alltid med en 1-timmes teoripass, 2 timmars guidad övning med skrot, och sedan 1 timmes övervakade produktionskörningar, med en tränare till hands för att svara på frågor. För team med hög omsättning erbjuder vi en digital utbildningsmodul som operatörerna kan genomföra på egen hand innan praktisk träning – detta minskar ombordstigningstiden med 30 %. Cross-training är också nyckeln: att ha flera operatörer utbildade på varje form innebär inga stillestånd om en person är sjuk.
I slutändan är målet med träning inte bara att lära ut hur man använder en Stator Bar Forming Mold – det är att bygga ett team som tar ansvar för kvalitet. När operatörer förstår hur deras arbete påverkar slutprodukten är det mer sannolikt att de följer procedurer, rapporterar problem tidigt och föreslår förbättringar. Om du funderar på att uppgradera ditt spoleverktyg eller behöver mer resurser på relaterade produkter, utforska vårt utbud av precisionslösningar, inklusive Coil Press Mould, Stator Slot Mould och Coil Forming Mould, alla designade för att fungera sömlöst med dina formningsprocesser. Om du är redo att diskutera utbildningsbehov eller produktspecifikationer, tveka inte att höra av dig. Att investera i rätt utbildning och kvalitetsverktyg är det bästa sättet att minska avfallet, förbättra effektiviteten och leverera tillförlitliga komponenter till dina kunder.
Referenser:
- Electric Motor Manufacturing Handbook: Stator Component Design and Production, 2021, Industrial Press.
- Precision Forming Tools Guide for Rotating Electrical Equipment, 2022, International Society of Automation.
- Best Practices för metallstämpling och formning för elektriska komponenter, 2020, Society of Manufacturing Engineers.
- Maintenance Protocols for Precision Coil Tooling, 2023, Journal of Manufacturing Processes.